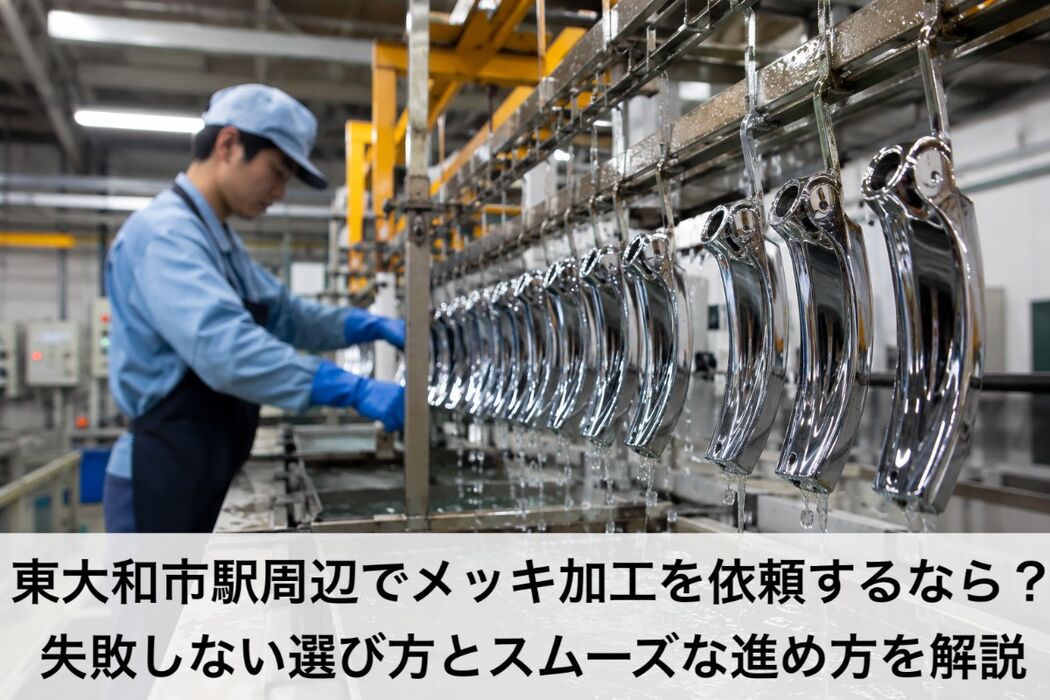
ABS樹脂やプラスチックに東大和市駅でメッキ加工を施す条件
ABS樹脂やプラスチックに金属調の外観を実現する際は、前処理の品質が極めて重要となります。工程のポイントは、活性化→触媒化→無電解の立ち上げ→電解めっきの流れを安定させることにあります。特にABS樹脂は、表面を微細に粗化した後に密着性評価を行うことで、剥離リスクを大幅に抑えることが可能です。東大和市駅周辺で小ロットの試作や部品の再メッキを検討する場合、素材となる樹脂の種類や射出成形時の表面状態、また離型剤が残っているかどうかが処理の乗りに大きく影響する点を意識しましょう。東京エリアのメッキ加工現場では、洗浄時間や活性化工程の最適化、下地ニッケル層の厚さ管理、熱サイクル試験の基準を事前に共有することで、個人の依頼でも作業がスムーズに進行します。
- 重要な前処理条件の例
- 表面粗化後の水切れ状態確認と適切な乾燥管理
- 触媒吸着のムラがないかの点検
- 無電解ニッケルの初期析出を均一にする工夫
- 曲げ試験やクロスカットなどによる密着性評価
※東大和市駅でメッキ加工を依頼する際は、部品の写真と素材情報を一緒に問い合わせることで、対応可否の判断が迅速になります。
FRPや複合材を東大和市駅でメッキ加工する際に考慮すべきリスクと対策
FRPやカーボン系複合材、ゴム充填材を含む樹脂素材の場合、異素材間の界面で密着不良が起きやすく、また樹脂のガス抜けによってピンホールが発生しやすい傾向があります。金属素材のように画一的な管理ができないため、まずは試験片を用いた事前検証が推奨されます。樹脂比率や繊維の露出具合によって処理条件が大きく変化するため、前処理液の濃度や処理温度、活性化時間などを段階的に調整し、必要最小限の条件で安定した密着を目指します。再メッキ加工を希望する場合は、旧膜の完全除去と母材のダメージ管理が不可欠です。東京エリアの事業者でも対応の可否が分かれるため、用途・温度環境・想定荷重などの詳細情報を共有し、適合性を一緒に判断する流れが現実的です。東大和市駅でのメッキ加工相談時には、ピンホールの許容基準や外観等級を事前に設定しておくことで、量産移行がスムーズに進みます。
| リスク項目 |
主な原因 |
有効な対策 |
確認方法 |
| 密着不良 |
界面エネルギー不足 |
表面粗化・活性化工程の再調整 |
クロスカット・テープ試験 |
| ピンホール |
ガス抜けや異物混入 |
乾燥強化・低電流での工程開始 |
拡大鏡検査・浸透試験 |
| 焼付き/変形 |
熱の影響 |
低温プロセスの選定 |
寸法測定・外観チェック |
試験段階で判定基準を先に合意しておくことで、工程の調整回数を減らせます。
バイク部品や車パーツ・ホイールなどのメッキ加工を東大和市駅で進めるには
バイクや自動車の外装部品、ホイール、機能部品などは、耐候性・洗浄性・外観基準の三要素が重要となります。外観を重視した装飾用途にはクロームメッキが多く用いられ、銅→ニッケル→クロムの多層下地で鏡面仕上げと耐食性を両立します。一方、摺動部品やシャフト類には硬質クロムが適しており、高硬度・耐摩耗性を実現します。再メッキ加工の可否は、摩耗の程度や母材の傷、芯出し精度、公差の再確保がポイントです。東京都内の多くのメッキ事業者では、部品の数量やサイズによって納期が変動するため、東大和市駅から依頼する際は必要数量・目標外観等級・許容公差を先に伝えましょう。個人依頼の場合も、部品型式や使用環境など詳細な情報を多く伝えるほど、見積もりの迅速化と品質の再現性向上に直結します。
- 部品の素材やサイズ、現状の表面状態を共有する
- 目標とする外観や耐食基準(例:特定の耐腐食時間など)を提示
- クロムか硬質クロム、どちらを希望するか優先度を決める
- 研磨や下地処理の追加有無を明確にする
- 希望納期と受け渡し方法を調整する
これらを順序立てて伝えることで、東大和市駅でのメッキ加工対応がよりスムーズになります。